Technologia i eksploatacjaWyjaśnienie
Higienizacja 70 °C przez 1 godzinę: UPPZ w biogazowni krok po kroku
Co oznacza wymóg 70 °C/60 min i cząstek do 12 mm dla produktów ubocznych pochodzenia zwierzęcego, kiedy go stosować oraz jak projektuje się zbiornik higienizacji.
Produkty uboczne pochodzenia zwierzęcego (UPPZ) kategorii 3, np. odpady poubojowe z mięsa dopuszczonego do spożycia, zużyta żywność pochodzenia zwierzęcego czy niektóre odpady spożywcze, mogą trafić do biogazowni po obróbce, która w standardowym wariancie obejmuje ogrzewanie do co najmniej 70 °C przez co najmniej 60 minut, przy wielkości cząstek nie większej niż 12 mm. Wymagania te wynikają z rozporządzenia (WE) nr 1069/2009 oraz rozporządzenia wykonawczego (UE) nr 142/2011; organ weterynaryjny może zatwierdzić parametry alternatywne, jeśli operator wykaże równoważną redukcję zagrożeń.
Podział na kategorie
| Kategoria | Przykłady | Dopuszczenie do biogazowni |
|---|---|---|
| 1 | materiał ryzyka (np. TSE), zwierzęta chore | w zasadzie nie, poza wyjątkami i po sterylizacji zatwierdzonej przez organ |
| 2 | obornik i gnojowica (jako UPPZ), zawartość przewodu pokarmowego, padłe zwierzęta gospodarskie | zasadniczo po sterylizacji ciśnieniowej (metoda 1: temperatura rdzenia > 133 °C przez min. 20 min, ciśnienie min. 3 bar, cząstki do 50 mm); obornik, zawartość przewodu pokarmowego i mleko mogą być przetwarzane bez wstępnej obróbki, jeśli zgodzi się na to organ |
| 3 | odpady z uboju zdatne do spożycia, mleko, zużyta żywność | po pasteryzacji/higienizacji 70 °C/60 min/≤12 mm lub wg zatwierdzonych parametrów alternatywnych |
Szczegółowe warunki, wyjątki i wymagane dokumenty znajdują się w załączniku V rozporządzenia 142/2011; przed projektem należy zweryfikować aktualne brzmienie i wymagania krajowego organu.
Jak wygląda układ higienizacji
- Odbiór i wstępne rozdrobnienie — rozdrabniacz zapewnia cząstki ≤12 mm, kontrola sit lub otworów.
- Zbiornik buforowy — gromadzi materiał przed partią.
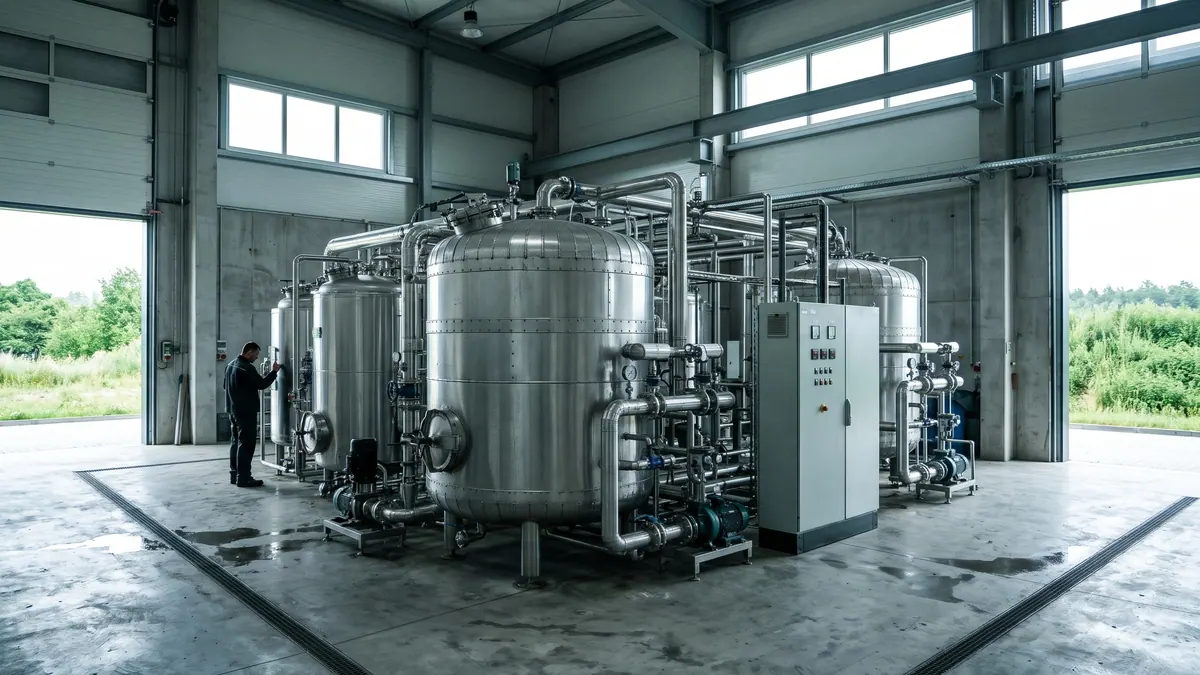
- Zbiornik higienizacji — ogrzewanie parą, wymiennikiem lub gorącą wodą; mieszanie; sensory temperatury w kilku punktach.
- Rejestracja — automatyczny zapis temperatury i czasu; alarm przy odchyleniu.
- Chłodzenie i wymiana ciepła — odzysk ciepła z materiału wychodzącego do materiału wchodzącego.
- Dozowanie do fermentora — wyłącznie po zakończeniu cyklu.
Układ może pracować w partiach (batch) lub w sposób ciągły; kluczowe jest wykluczenie obejścia (bypass) i mieszania materiału niezhigienizowanego z higienizowanym.
Przykład bilansu cieplnego
Założenia: 20 t/d UPPZ kat. 3 o temperaturze 10 °C, podgrzanie do 70 °C, ciepło właściwe ok. 3,5 kJ/(kg·K) (mieszanina bogata w wodę). Energia: 20 000 kg × 3,5 kJ/(kg·K) × 60 K = 4,2 GJ/d, czyli ok. 1 170 kWh/d (ok. 49 kW ciągłej mocy). Odzysk ciepła z materiału wychodzącego (np. 60–70%) zmniejsza zapotrzebowanie netto do kilkunastu kW. Dodatkowo trzeba doliczyć straty zbiornika i dogrzanie po chłodzeniu do temperatury fermentora.
Walidacja i kontrola
- rejestratory temperatury z kalibracją okresową,
- protokoły dla każdej partii (czas, temperatura),
- procedury postępowania w razie odchyleń — materiał ponownie trafia do obróbki,
- kontrola mikrobiologiczna produktu końcowego wg wymagań (np. wskaźniki Escherichia coli lub Enterococcaceae oraz Salmonella — zgodnie z załącznikiem do rozporządzenia),
- szkolenie personelu i oddzielenie stref czystej i brudnej.
Wymagania administracyjne
Biogazownia przerabiająca UPPZ podlega zatwierdzeniu przez organ weterynaryjny (w Polsce powiatowy lekarz weterynarii), z oceną układu technologicznego, zabezpieczeń oraz dokumentacji. W praktyce potrzebne są: opis procesu, schematy, instrukcje HACCP, ewidencja przyjmowanych materiałów, dokumenty handlowe, plan czyszczenia i dezynfekcji pojazdów. Warunki i zakres zatwierdzenia ustala organ; zmiany układu wymagają uzgodnienia.
Najczęstsze błędy
- brak rozdrobnienia do ≤12 mm lub niesprawdzony rozmiar cząstek,
- ominięcie zbiornika w czasie awarii,
- brak kalibracji czujników,
- mieszanie strumieni kategorii i brak czytelnego oznaczenia,
- niedoszacowanie zapotrzebowania na ciepło zimą.
Higienizacja to element kosztowy, ale otwiera dostęp do substratów o wysokim potencjale metanowym i często dodatkowym przychodzie z opłat za przyjęcie. Warto go planować od etapu koncepcji, a nie dobudowywać po fakcie.
Co z gnojowicą i obornikiem
Obornik i gnojowica nie wymagają zwykle sterylizacji ciśnieniowej ani osobnej higienizacji jak materiał kategorii 3, ale w prawie unijnym należą do kategorii 2 produktów ubocznych, a ich status oraz zakres wymaganego zatwierdzenia instalacji zależą od przepisów krajowych i decyzji organu weterynaryjnego oraz od dyrektywy azotanowej. Jeżeli do miksu trafiają odpady poubojowe, resztki z zakładów mięsnych, mleko lub zużyty olej spożywczy pochodzenia zwierzęcego, wymóg zatwierdzenia i higienizacji staje się w praktyce nieunikniony. W każdym przypadku sprawdź interpretację z organem weterynaryjnym przed zawarciem kontraktu na substraty.
Poferment z UPPZ
Poferment powstały z przetwarzania materiału kategorii 3 po spełnieniu parametrów może być stosowany jako nawóz lub polepszacz gleby, ale podlega dodatkowym warunkom, m.in. kontroli mikrobiologicznej i, w niektórych przypadkach, ograniczeniom wypasu po aplikacji. Szczegóły, w tym okresy karencji, trzeba odczytać z aktualnych przepisów i decyzji organu.
Źródła
Pytania i odpowiedzi
Czy fermentacja termofilowa zastępuje higienizację?
Nie automatycznie. Rozporządzenie wymaga określonych parametrów dla każdej porcji materiału oraz zatwierdzonego układu. Samo prowadzenie fermentacji w 52–55 °C zwykle nie wystarcza do wykazania zgodności bez dodatkowych ustaleń z organem weterynaryjnym.
Powiązane wpisy